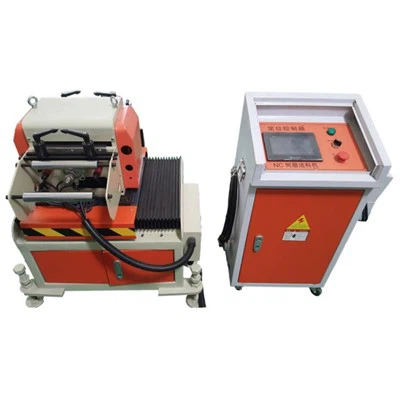
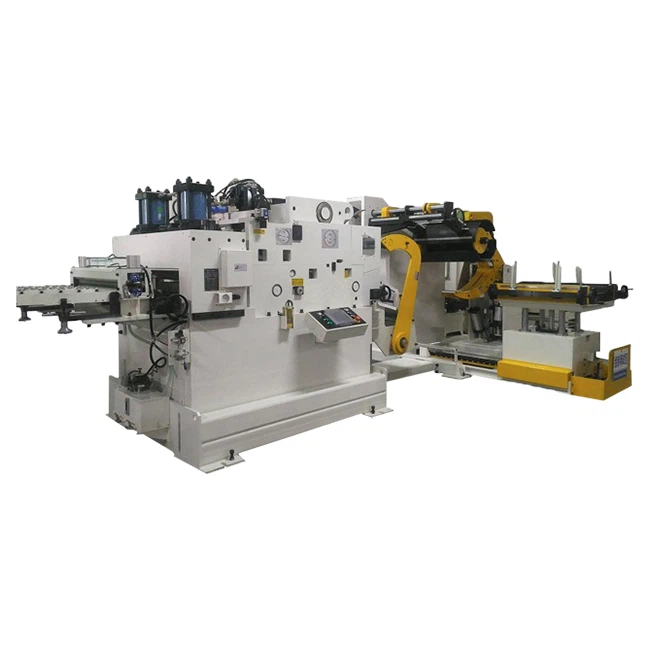
Bobin malzemesinin malzemesi temelde düzensizdir. Damgalama ekipmanına beslendiğinde, düzensiz malzeme kafasının sadece kalıbın kapalı kısmına girmesi zor değildir, aynı zamanda yanlışlıkla kolayca zarar görebilir ve kalıba zarar verebilir; Damgalı malzeme rulosundan sonra, malzemenin kuyruğundaki düzensizlikler ve delikler gibi düzensizlikler olacaktır. Değiştirilmesi gerektiğinde, malzeme çerçevesi geri dönüştürüldüğünde, sadece operatörü çizmek kolay değildir, aynı zamanda kuyruğun sıkışması da kolaydır. Makine tamburu besleyicinin tamburunda hasar görmüştür, bu nedenle malzemenin kuyruğu fiili kullanımda kesilmelidir. Orta ve ağır levhanın geniş malzemesi için, malzemenin kuyruğunun kesilmesi zordur ve çoğu kişinin testere bıçağını yavaşça kullanması gerekir. Kesme işlemi yalnızca zaman alan ve zahmetli bir işlem değildir, aynı zamanda küçük bir güvenlik tehlikesi de yoktur.
Bu nedenle fabrikamız, müşterinin tercihine göre orta kalınlıkta üçü bir arada besleyiciyi tasarlarken ve üretirken bir hidrolik kesme cihazı tasarlamış ve üretmiştir. Düzensiz malzeme kafalarını ve malzemelerini hızlı ve stabil bir şekilde kesebilir. Kuyruk, hidrolik sürücü, kadran göstergesi, güvenli, istikrarlı, hızlı ve güvenilir ayarlama miktarını gösterir.
Besleyici hidrolik kesme cihazı, üst bıçak koltuğunun, alt bıçak koltuğunun ve buna karşılık gelen üst ve alt bıçakların monte edildiği ve alt bıçak koltuğunun alt kısmının bir kam kriko cihazı, bir kam ile bağlandığı bir çapraz kesme çerçevesine sahiptir Kriko cihazı bir hidrolik motor tarafından tahrik edilir; burada üst bıçak ve alt bıçak arasında bir açı oluşturulur; çapraz kesim ünitesinde: üst bıçağın dört kenarı ve alt bıçağın sırasıyla bir kesme kenarı; kam kaldırma cihazı bir kam şaftı ve bir bağlantı içerir. Alt koltuğun ve eksantrik milinin kam bağlantısı.
Hidrolik kesme cihazının enine kesme ünitesinin üst bıçak yuvası, yatay yönde sabitlenmiştir ve üst bıçak ile alt bıçak arasında oluşturulan açı nedeniyle, hidrolik motorun ve kam kriko aracının hareketi Alt ve alt bıçaklar metal levhanın bir kenarından kesilir. Yukarıdan aşağıya doğru geleneksel kesim yöntemiyle karşılaştırıldığında, çapraz kesim biriminin kesme yöntemi, kesme işlemi sırasında metal levhanın deformasyonunu asgariye indirebilir. Ortada, üst koltuğun konumu, her iki taraftaki kırlangıç kuyruğu ayar mekanizması ile farklı kalınlıktaki metal levhaların kesme gereksinimlerine uyum sağlamak için ayarlanabilir. Genel olarak, malzemenin kalınlığı 1.2 mm-3.2 mm arasında olduğunda makas boşluğunu ayarlaması gerekmez.