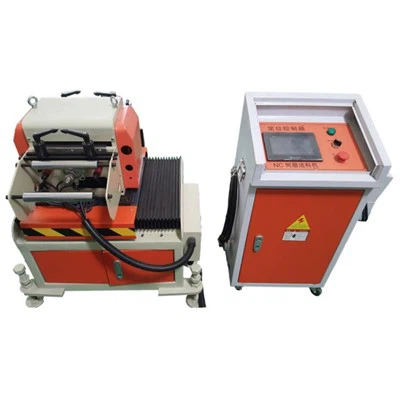
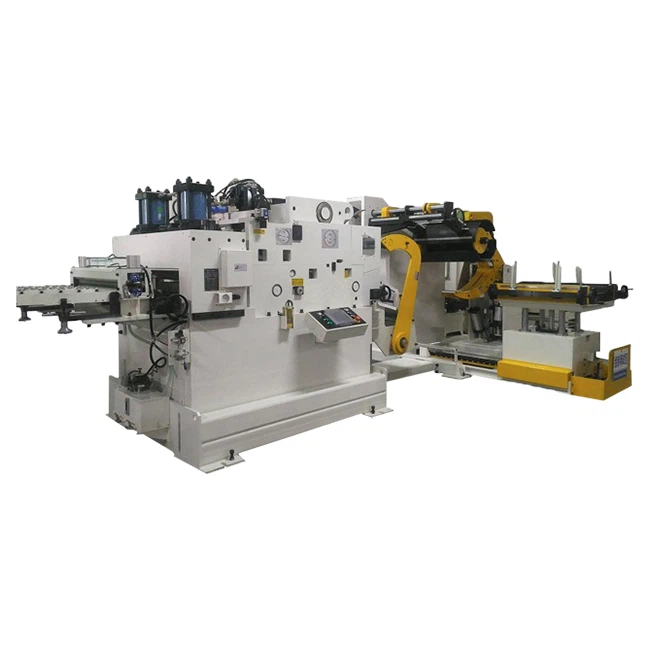
Blanking işleme damgalama içinde yaygın işlemlerden biri var. Geleneksel ise üretim sürecinde, operatör sarmalı bir sac metal şerit kesip sonra el ile sayfayı tek bir Delme zar ile donatılmış bir yumruk içine yem ihtiyacı var. İşleme damgalama, sürecinde üretim işlemi karmaşıktır ve sac metal şeritler yapmak için emek ister. Seri üretim için geleneksel tek yumruk körleme yöntemi verimsiz ve buna ek olarak, sac metal üretilir. Şerit sürecinde, artıkları büyük miktarda üretilen, hangi hammaddeleri atıklar ve modern işleme ve üretim ihtiyaçlarını yerine getiremiyor.
Besleyici popularization temelde düşük üretim verimliliği ve geleneksel tek yumruk silme işleminin büyük malzeme atık sorunu çözülmüş oluyor. Besleyici ise düzey Progresif kalıp delme makinesi ile kullanıldıktan sonra bobin malzeme besleme yöntemi benimsenmiştir ve geleneksel yöntem ortadan kalkar. Damgalama ve blanking faaliyet daha uygun olur, metal şeritler halinde kesmek gerekir ve bu süreçte artıkları kaybı önler. Geleneksel tek yumruk körleme die işleme ile karşılaştırıldığında, kademeli ise işleme 2.5 tarafından geliştirilebilir. -6 kez üretim verimliliği, hammadde % 10-20-ebilmek kurtarmak, ve yumruk besleyici ve körleme die birlikte kullanıldığında hammadde kademeli ve battaniye malzemelerin işlenmesi için sac malzemeden imal edilmiştir çünkü, otomatik besleme fark ettim, ve kesme yapılır. Bıçak atık kaldırır ve atık toplama işlecini kolaylaştırır.
Besleyici ise üretim
Çalışma prensibi ilerici besleme ve işleme teknolojisi blanking: geleneksel tek Delme körleme zar ile karşılaştırıldığında, Körleme progressive die bir Dur sensör ve aşağı üst kalıp algılama için stop sensör dur sensör bulunuyor aşağı akım hazır ayar konumu. Stop sinyali yumruk azalan durdurmanın gönderilir; Dur sensör ters yönde önceden belirlenmiş konuma üst kalıp yukarı doğru hareket hissediyorum yumruk yukarı doğru hareket durdurmak için stop sinyali gönderip aynı anda beslenme için yumruk besleyici için bir besleme sinyali göndermek için kullanılır. Neyin, Körleme Progresif kalıp üst kalıp alt kılavuz yüzeyi bekledikten bir iç kılavuzunun yazı ile bağlı olduğundan ve iç kılavuzunun yazı accomodating için bir kılavuz delik alt ölü iç kılavuzunun yazıya karşılık gelen bir pozisyonda ayarlandı ve durdurma endüktör Kılavuzu delik alt kısmı bertaraf, alt kısmında delik aşağıya doğru bir hazır ayar konumu; alt kalıp alt yüzeyinin dış yüzeyine bekledikten bir dış Kılavuzu sonrası ile bağlıdır ve dış Kılavuzu görev ve dış Kılavuzu görev için karşılık gelen konum dış Kılavuzu sonrası accomodating için bir rehber groove ile sağlanır. Anti-dönüş sensör Kılavuzu groove üst bölümü bertaraf ve Kılavuzu groove üst bölümü ters yönde bir hazır ayar konumdur.
Progresif kalıp yumruklar blanking ve karşılık gelen bir çeşitliliğin ile sağlanan blanking üst kalıp ve alt kalıp üzerinde sırasıyla girinti ve özellikle, malzeme blanking bir çoğulculuk aynı anda bir düzlemi üzerinde delinebilir bir eşit uzaklıkta ön ve arka Kademeli dağıtım. Damgalama parçaların dağıtım basınç bobinler acil sırasında dengeli ve tutarsız şeklinde boşluklar düzensiz güç nedeniyle sorun engelledi, hangi da beslenme besleyici doğruluk sağlar emin olabilirsiniz.