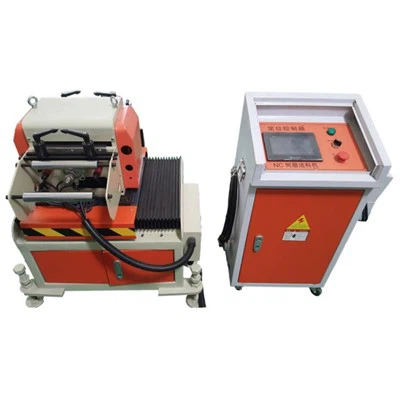
Perçinleme makinelerin perçinleme prensibi genellikle tarafından sürekli küçük alan perçin ve istenen deformasyon üretmek için iş parçası elde edilir. Ekstrüzyon işleminin sıradan damgalama ve işlemini çalışırken oldukça farklıdır. Yaygın yöntem güçlü anlık deformasyon, ve deformasyon kuvvet tüm perçinleme parça sonu yüzeyinde. Bu büyük olması için ekipman tonaj gerektirir ve sürükleyici bölüm yapısını Direniş'e kötü deformasyon (kalınlık ve bükme) geliştirmek için geliştirilmiş. Deformasyon perçinleme temel prensibi perçinleme başından ekseninin perçin ekseni bulunan 3 derecelik bir açıyla olmasıdır. Ne zaman perçinleme başından perçinli, perçinleme baş ve perçin arasında temas noktası alandır ve temas noktası basınç eylem altında deforme başlar ve daha sonra sarkaç başından geçer. 辗 hareket yörünge perçin tüm son yüz deformasyon genişletmek için noktasına her noktasında deforms.
Üst kalıp dönen o kadar çok insan anlamak, perçinleme işlemi ayrıca eğirme işlemi denir. Aslında, kelime "spin" üst kalıp (perçin) işleme sırasında döner ama iş parçası için perçinli malzeme plastik deformasyon işlemi sırasında takip ettiği anlamına gelmez. İşlenecek parçanın (yani, noktasına deforme olmuş bir parça) kesit içinde çevresel bir şekilde içinde gerçekleştirilir.
İlke, perçinleme makine açık avantajları vardır.
1. nokta nokta deformasyon nedeniyle, ekipman tonaj gereksinimini küçüktür.
2. deformasyon aralığı küçük ve perçinli İşlenecek parçanın piers kalın ve eğri yok böyle olay bulunur.
Perçinleme prensip açısından perçin başını hareket süreci tamamen salınan ve hiçbir dönüş yoktur.
Perçinleme makine üretim sürecinde perçin kafa dönüşü işleme kalitesini etkileyen önemli bir yönüdür. İşleme işlemi sırasında perçin başını döndürür Eğer ciddi sonuçları olacaktır. İlk olarak, perçin kafa dönüşü sadece büyük güvenlik riski getiriyor ama aynı zamanda iş parçası yüzeyine konumlandırma alt dönen bir çizik üretir birlikte döndürmek için perçinli parça götürmek olacaktır. İkinci olarak, olsa bile, iş parçası sıkıca sabitlenir ve rotasyon kısıtlıdır perçin kafa dönüşü göreli sürtünme böylece ısı büyük miktarda üreten, böylece yanmış neden veya bile iş parçası yüzeyine sinterleme parça ile neden olur. Son olarak, konumlandırma firma olup olmadığına bakılmaksızın, göreli döndürme bir yan iş parçası belirgin kalitesine etkisi olmaz.
Bu nedenle, teorik olarak, göreli döndürme perçinleme sürecinde kesinlikle yasaktır, ancak sürükleyici mekanizması kendisi, mekanizma ve dönme an, dönme atalet üretim hatası nedeniyle tamamen için gerçekçi değildir perçinleme kafa dönüşü ortadan kaldırmak. Gerçek üretim yer perçin başı döndürme oranını sıradışı denetim önemli bir parçasıdır. Genel olarak, yük altında
Perçin başı dönmeyen özelliklere sahiptir çünkü, başka işlemler tarafından işlenemiyor birçok yerinde yeterli perçinleme makinede daha vardır. Basit acil ve acele, beş taraflı kapalı kasa, herhangi bir tarafındaki perçin perçin kare ve altıgen delik profiller, flanş için dönmeyen özellikleri perçinleme makineye verilir.