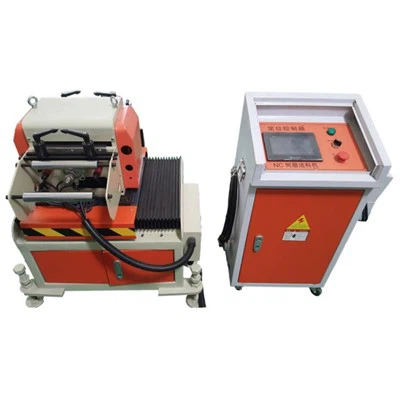
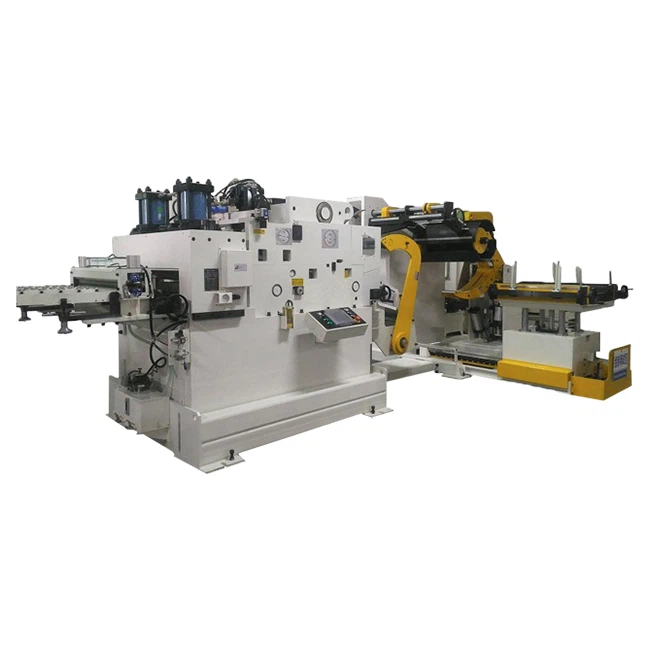
1, temizleme ekipmanı, özellikle de çeliğin kaynatılmasını sağlamak için çeliğin tıkanmasına engel olmak için, tüm kalıntıların giderilmesi için ekipmanı ve H-bölümünün çalışmasını engelleyecektir. 2. Düzeltilmiş H-kirişin flanş plakasının genişliğine ve kalınlığına göre, üst çerçevenin göreceli konumunu ayarlayın, böylece kanal H-profil aralığının ihtiyacını karşılayabilir.
Not: Kanat kaynak plakası kalınlığı 25 mm'yi geçtiğinde, genellikle birden fazla kez gidiş-dönüş düzeltmesinin yapılması gerekir (her seferinde 1 ~ 2 mm arasında).
3, boş çalışma için doğrultma makinesi, iletim bileşenleri sorunsuz, koşturmaca, aşırı ısınma ve diğer anormal olayların sorunsuz çalışması gerekir.
4, H-ışını doğrultma makinesinin sonuna, ana tahrik silindiri çalışmasını durdurun, kanat plakasının kalınlığına ve düşük basınç motorunu başlatmak için deformasyonuna göre, tek kullanımlık basıncını ayarlayın.
Şekil 5'de, silindir kalınlığının büyük eksenel kuvvete maruz kalmadığından emin olmak için ağın kalınlığına, kanat plakasının genişliğine ve silindirin pozisyonunu ayarlamak için yönün uzunlamasına deformasyonunun uzunluğuna göre.
6, kanal ve kılavuz silindiri ayarının düzeltilmesi, ana tahrik silindiri, kanalda yürüyen H-kiriş başlar, flanş plakasının deformasyonunu düzeltebilirsiniz. 7, işin içinde ekipman, arıza gibi güvenlik dikkat etmelidir, tekrar çalışmak için sorun giderme sonra, hemen muayene için durmalıdır.